
Paralel Kompresör Sistemleri: Sıralayıcı Kontrol, Trim Boyutlandırma ve Yük Avlama
Paralel çalışma, bir ekipman sorunu değil, bir yük dağıtım problemidir. İyi işleyen bir tesis üç unsura sahiptir: yük eğrisinin en altına boyutlandırılmış bir temel makine, prosesin üretebileceği en büyük dalgalanmadan daha küçük bir minimum kapasite adımına sahip bir trim makinesi ve tek bir basınç sinyalini okuyan bir kontrolör. Bu üçünden herhangi biri eksikse, tesis iki kez öder — biri yüksüz çalışma için, diğeri makinelerin birbiriyle çatışmaması için taşımak zorunda olduğu basınç bandı için. Çoğu endüstriyel tesiste işe yarayan boyutlandırma dağılımı, sabit temel ünitelerde tepe değerin %60–75’i ve geri kalanının değişken hızlı veya daha küçük bir trim ünitesinde olmasıdır.
Tepe değerden değil, yük süresi eğrisinden başlayın
Neredeyse kötü sıralanmış her tesis tek bir sayıdan belirlenmiştir: tepe değer. Tepe debisi kurulu kapasiteyi belirler, ancak eğrinin şekli kaç makine ve hangi boyutta olacağını belirler. En yüksekten en düşüğe sıralanmış bir aylık kayıtlı debi veya kW, yılın hangi bölümünün hangi bandda geçtiğini gösterir ve bu, sıralama şemasının uyması gereken eğridir.
| Yük bandı (tepenin %’si) | Çalışma saatlerindeki pay (tipik tesis) | Çalışması gereken makineler |
|---|---|---|
| 90–100 % | 5–10 % | Tüm üniteler, trim maksimumda |
| 70–90 % | 20–30 % | Temel üniteler artı kısmi yüklü trim |
| 40–70 % | 35–45 % | Sadece temel üniteler, trim durdurulmuş |
| 40 % altı | 20–30 % | En küçük ünite tek başına — maliyetli bant |
Son satır, paranın kaybolduğu yerdir. Talebinin yılın üçte birinde pik değerin %40’ının altında kaldığı, ancak pik değerin %50’sinden daha küçük makinesi olmayan bir tesis, binlerce saat boyunca küçük bir talebe karşı büyük bir üniteyi çalıştıracaktır. İşte trim makinesinin amacı budur ve bu nedenle trim, sabit hızlı bir sistemde genellikle tek değişken hızlı ünite olur.
Base ve trim: her birinden beklenen görev
Base makinesi yüklü çalışmalı ve mümkün olduğunca az durmalıdır. Trim makinesi, base makinelerinin karşılayamadığı her şeyi üstlenmelidir: dalgalanmaları, omuz saatlerini, hafta sonu minimumlarını. Onları birbirinin yerine geçebilir gibi boyutlandırmak en yaygın tasarım hatasıdır, çünkü iki özdeş ünite, tesise %0, %50 ve %100 kapasite adımları sunar ve bunların arasında hiçbir seçenek yoktur.
| Düzen | Güçlü Yön | Zayıf Yön |
|---|---|---|
| İki eşit sabit ünite | Basit, biri arızalandığında yedek kapasite | %50 adımlar; yarım yük altında düşük kısmi yük verimliliği |
| Üç eşit sabit ünite | Daha küçük adımlar, hâlâ basit | Kademeli kontrol geniş ölü bant gerektirir; orta ünite devreye girip çıkar |
| Base sabit + daha küçük sabit trim | Geniş bir yük eğrisine iyi uyum | Trim, adımı dalgalanmadan büyükse devreye girip çıkar |
| Base sabit + VSD trim | Sürekli uyum, dar basınç bandı | Sürücü maliyeti ve kayıpları; VSD yüksek yükte tek ünite olmamalı |
| İki sabit + VSD trim | Ağır omuz yükü olan tesisler için en iyi seçenek | Üç basınç anahtarı değil, gerçek bir sıralayıcı gerektirir |
Değişken hızlı trim ünitesi evrensel bir çözüm değildir. Yükün sürekli değiştiği ve basınç bandının üretim için önemli olduğu durumlarda yerini hak eder; ancak yükün genellikle sabit olduğu ve ara sıra adımların görüldüğü durumlarda, dönüşüm kayıpları ve genellikle maksimum debinin yaklaşık üçte biri olan minimum hız limiti nedeniyle, kontrolcünün başka bir üniteyi devreye alarak kapatması gereken bir boşluk bırakır. Bu bant için verimlilik hesaplamaları kısmi yük VSD tasarruf hesaplaması sayfasında açıklanmıştır.
Tesisin avlanmasını durduran sıralama kuralları
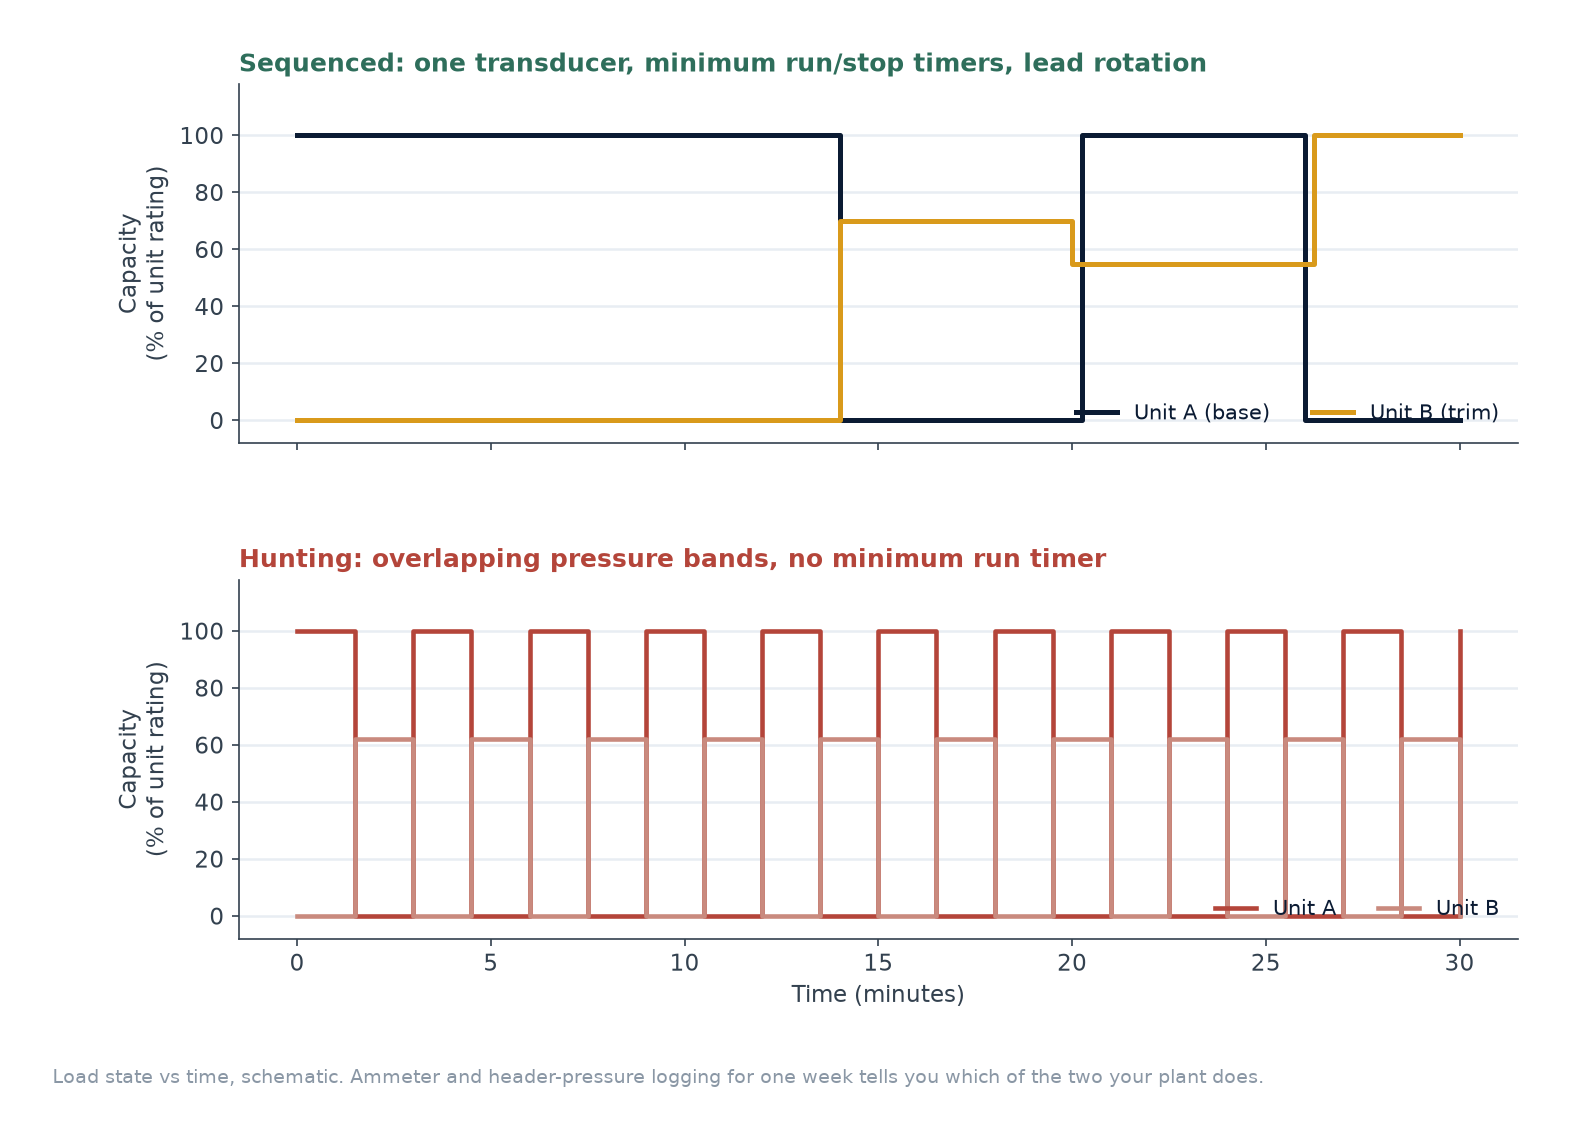
Avlanma, paralel çalışmanın karakteristik hatasıdır: iki makine dönüşümlü olarak yüklenip boşalır, amper dalgalanır, basınç set noktası etrafında salınır ve hangi ünitenin sorumlu olduğunu kimse söyleyemez. Genellikle üç nedeni vardır ve bunların hepsi makine değil, kontrol kaynaklı nedenlerdir.
| Semptom | Genel Neden | Çözüm |
|---|---|---|
| İki ünite birkaç dakikada bir yük değiştiriyor | İki yerel basınç şalterinden kaynaklanan örtüşen basınç bantları | Bir kontrolcü, bir transdüser, sıralı çıkışlar |
| Basınç set noktası etrafında ±0.5 bar salınıyor | Transdüser hatası ve boru kaybı dalgalanmasından daha dar ölü bant | Ölü bant ≥ ölçülen gürültünün 0.2 bar üzerinde; sensörü manifolda taşıyın |
| Trim ünitesi tekrar tekrar başlayıp duruyor | Süreç salınımından daha büyük trim kapasite adımı | Daha küçük trim, daha fazla hava deposu, daha uzun minimum çalışma zamanlayıcısı |
| Bir ünite tüm çalışma saatlerini biriktiriyor | Sabit lider, rotasyon yok | Liderliği takvime göre değil, çalışma saatlerine göre döndürün |
Pratikte önemli olan kurallar azdır. Basıncı, kurutucuların ve filtrelerin ardındaki ortak hat başlığında, üretim yükünün gerçekte hissettiği noktada bir kez ölçün. Her birime birkaç dakikalık minimum çalışma süresi ve minimum durma süresi verin, böylece geçici bir durum çalıştırmaya neden olmasın. Başlangıçları birkaç saniye aralıklarla ayarlayın, böylece zayıf bir beslemede iki motor asla aynı anda hatta gelmesin. Öncü birimi çalışma saatlerine göre döndürün. Ve ayar birimini bir bant peşinde koşmak yerine basınç sinyalini sürekli takip edecek şekilde ayarlayın — geniş bir ölü bant verilen değişken hızlı bir makine, ekstra kayıpları olan sabit hızlı bir makine gibi davranır.
Borulama, hava tankları ve işe yarayıp yaramayacağını belirleyen detaylar
Kontrol sistemleri hidrolik bir sorunu çözemez. Ortak ana hat başlığında hızın 6 m/s veya altında olması, her deşarjda bir çek valf, her birim için bir izolasyon valfi ve yükleme yapan bir makinenin hemen çekebileceği havaya sahip olması için uygun yere yerleştirilmiş bir hava tankı: bunlar kararlı paralel çalışmanın mekanik yarısıdır. Boyutsal yöntem ve basınç bütçesi oda düzeni ve basınç düşüşü rehberinde bulunmaktadır.
Depolama, en sık ihmal edilen parametredir. Genel bir kural olarak, hava tankı hacminin litre cinsinden, tesis debisinin m³/min cinsinden toplamının yaklaşık %15–20’si kadar olması normal sıralama geçişlerini karşılar; büyük bir aralıklı tüketicisi olan tesisler — bir üfleme, bir pres, bir torba filtre pulsu — bunun yerine özel yerel depolamaya ihtiyaç duyar, çünkü hiçbir merkezi hava tankı, borunun iletemeyeceği kadar hızlı, 40 m uzakta gerçekleşen bir talep adımını ememez. Ayar birimi saatte birkaç kezden fazla devir yapıyorsa, ilk soru hangi kontrolörü alacağınız değil, hacmin nerede eksik olduğudur.
Kurutucular ve filtreler aynı tartışma kapsamındadır, çünkü her biri dizilimin tolere etmek zorunda olduğu bir basınç düşüşü ekler ve ayrıca ikinci bir kompresör ekleyen bir tesis, genellikle yeni debideki çiğlenme noktası gereksinimini kontrol etmeden aynı anda ikinci bir kurutucu ekler. Seçim mantığı basınç çiğlenme noktasına göre kurutucu seçimi bağlantısında açıklanmıştır. Tesisin gerçekten yüksek basınçta veya yüksek görevde çalıştığı durumlarda, makine seçimi kademelendirme kararıyla da etkileşime girer — 16 bar’da iki kademeli sıkıştırmanın doğru cevap olduğu durumlar bağlantısına bakınız.
Kontrol stratejileri karşılaştırması
| Strateji | Basınç kararlılığı | Devreye alma çabası | Uygun olduğu yerler |
|---|---|---|---|
| Yerel basınç şalterleri, kademeli | Zayıf — bantlar örtüşür ve kayar | Yok | İki ünite, toleranslı proses, enstrümantasyon yok |
| Ana sıralayıcı, sabit adımlar | Kayıtlı verilerden ölü bantlar ayarlanırsa iyi | Orta — bir transdüser ve doğru ölü bantlar gerektirir | Üç veya daha fazla sabit ünite |
| VSD trimli sıralayıcı | En iyi — trim sürekli takip eder | Orta-yüksek — trim tepkisinin ayarlanması | Değişken yük, dar basınç bandı |
| Debi tabanlı öngörü | Hızlı geçişlerde en iyi | Yüksek — bir debimetre ve tesis modeli gerektirir | Büyük öngörülebilir talep adımları olan prosesler |
Ne kurulursa kurulsun, kayıt altına alın. Birim başına amper, yüklü ve yüksüz çalışma saatleri, hat basıncı ve çiy noktası, bir ay boyunca dakika çözünürlüğünde kaydedildiğinde, temel-trim dağılımı, ölü bant ve trim’in fazla büyük olup olmadığı konusundaki her tartışmayı sonlandıracaktır. Dördüncü bir kompresör eklemeden önce kayıt tutan tesisler, genellikle buna ihtiyaçları olmadığını keşfeder.
Paralel kurulum için devreye alma kontrol listesi
- Gerçek kayıtlı verilerden yük süresi eğrisi, tasarım tepe değerinden değil.
- Tepe değerin %60 ile %75’i arasında temel kapasite, beklenen en büyük dalgalanmadan daha küçük trim adımı.
- Hatta bağımsız basınç transdüseri, kalibre edilmiş, tek gerçeklik kaynağı.
- Minimum çalışma ve durma zamanlayıcıları ayarlanmış, zayıf beslemede kademeli başlatmalar doğrulanmış.
- Saatlere göre lider rotasyonu, varsayılan değil test edilmiş rotasyon.
- Birim başına çek valfler ve izolasyon; hat hızı ölçülmüş veya 6 m/s altında hesaplanmış.
- Reseptör hacmi, tesisteki en büyük tek talep adımına karşı kontrol edilmiş.
- Çiy noktası, eski kurutucu derecesinden miras alınmayıp, yeni toplam debide doğrulanmış.
Sıkça sorulan sorular
Bir tesis kaç kompresörü paralel çalıştırmalıdır?
Yük eğrisinin izin verdiği kadar az, bir yedekle. Üç çalışan ünite artı bir yedek, çoğu endüstriyel tesis için yeterlidir; dörtten fazlasında, sıralama mantığı baskın mühendislik sorunu haline gelir ve kazanımlar, kontrol karmaşıklığından kaynaklanan kayıplardan daha küçüktür.
İki özdeş kompresör kötü bir tasarım mıdır?
Otomatik olarak değil — basitlik ve yedek parça öneminin kısmi yük verimliliğinden daha önemli olduğu veya her bir ünitenin tek başına kritik yükü taşıdığı durumlarda doğru seçimdir. Tesisin yılın büyük bölümünde pik değerin yarısının altında çalıştığı durumlarda kötü bir seçimdir, çünkü o zaman her çalışma noktası eğrinin en zayıf kısmında yer alır.
Neden ünitelerim gün boyu dönüşümlü olarak yüklenip boşalıyor?
Neredeyse her zaman bağımsız basınç şalterlerinden kaynaklanan örtüşen basınç bantları, bazen de hat basıncındaki gürültüden daha dar bir ölü bantla birleşmesi. Tek bir transdüserli ve uygun şekilde ayarlanmış ölü bantlara sahip bir kontrolör bu davranışı ortadan kaldırır; daha büyük bir hava tankı ise gizler.
Farklı markaları tek bir sıralama şemasında kullanabilir miyim?
Fiziksel olarak evet ve bu yaygın bir uygulamadır. Kısıtlamalar şunlardır: her birimin uzaktan yükleme/boşaltma veya hız komutunu kabul etmesi, yanıt sürelerinin bilinmesi ve ana kontrolcünün her birimi okuyabilmesi gerekir. Değişken hızlı bir üniteyi başka bir üreticinin sabit üniteleriyle karıştırmak genellikle her iki üreticinin dahili mantığı yerine üçüncü taraf bir sıralayıcı gerektirir.
Değişken hızlı trim ünitesi her zaman enerji tasarrufu sağlar mı?
Yük, kontrol aralığı içinde sürekli değiştiğinde ve alternatif sabit bir ünitenin devreye girip çıkması olduğunda tasarruf sağlar. Yük sabit olduğunda, dalgalanma minimum hızından daha küçük olduğunda veya yerini aldığı makine zaten temel yükle iyi eşleşmiş olduğunda daha az tasarruf sağlar veya hiç tasarruf etmez. Tasarruf, gerçek yük eğrisi için hesaplanmalıdır.
Cevaplar, standart filtrelemeye sahip yağ enjeksiyonlu vidalı kompresör kurulumları için geçerlidir; sahaya özgü sınırlamalar her zaman sağlanan ünitenin kılavuzundan ve uygulamanın proses standardından gelir.
Mevcut tesisinize ikinci veya üçüncü makine planlama
Temsili bir ay için kaydedilen debi veya kW eğrisini, mevcut ünite kapasitelerini ve basınç bandı üretim ihtiyaçlarını gönderin; böylece temel-dengeleme dağılımı, tasarım zirvesi yerine gerçek yük üzerinden hesaplanabilir.