
Параллельная работа нескольких компрессоров: управление очередностью, подбор мощности триммера и проблема «охоты за нагрузкой»
Параллельная работа — это задача распределения нагрузки, а не проблема оборудования. Хорошо работающая установка имеет три составляющих: базовый агрегат, подобранный под нижнюю часть кривой нагрузки; триммер, у которого наименьший шаг производительности меньше максимального колебания, которое может возникнуть в процессе; и один контроллер, считывающий один сигнал давления. Упустите любую из этих трёх составляющих, и установка заплатит дважды — один раз за работу вхолостую, а другой — за тот диапазон давления, который ей придётся поддерживать, чтобы машины не «конфликтовали» друг с другом. Разделение мощностей, которое работает на большинстве промышленных предприятий, составляет 60–75 % от пика на фиксированных базовых агрегатах, а остальное — на агрегате с регулируемой скоростью или меньшем триммере.
Исходите из кривой продолжительности нагрузки, а не из пика
Почти каждая плохо спроектированная система была рассчитана на основе одного числа: пика. Пиковый расход определяет установленную мощность, но форма кривой решает, сколько машин и какого размера потребуется. Месяц зарегистрированного расхода или мощности в кВт, отсортированный от наибольшего к наименьшему, показывает, какая доля года тратится в каждом диапазоне, и именно под эту кривую должна быть подстроена схема очередности.
| Диапазон нагрузки (% от пика) | Доля рабочих часов (типичная установка) | Агрегаты, которые должны работать |
|---|---|---|
| 90–100 % | 5–10 % | Все агрегаты, триммер на максимуме |
| 70–90 % | 20–30 % | Базовые агрегаты плюс частично загруженный триммер |
| 40–70 % | 35–45 % | Только базовые агрегаты, триммер остановлен |
| Ниже 40 % | 20–30 % | Только самый малый агрегат — дорогостоящий диапазон |
Именно в последней строке теряются деньги. На предприятии, где потребность треть года держится ниже 40 % от пика, но нет машины меньше 50 % от пика, крупный агрегат будет работать на малую нагрузку тысячи часов. Для этого и нужна триммерная машина, и поэтому триммер часто является единственным частотно-регулируемым агрегатом в системе с фиксированной скоростью.
Базовая и триммерная машины: задачи каждой
Базовая машина должна работать под нагрузкой и останавливаться как можно реже. Триммерная машина должна компенсировать всё, что не могут базовые: колебания, часы «плеча» нагрузки, минимальный расход в выходные. Проектировать их как взаимозаменяемые — самая распространённая ошибка, потому что два одинаковых агрегата дают предприятию ступени мощности 0 %, 50 % и 100 %, без промежуточных значений.
| Схема | Преимущества | Недостатки |
|---|---|---|
| Два одинаковых фиксированных агрегата | Простота, резерв при отказе одного | Ступени по 50 %; низкий КПД при частичной нагрузке ниже половины |
| Три одинаковых фиксированных агрегата | Меньшие ступени, всё ещё просто | Каскадное управление требует широких мёртвых зон; средний агрегат циклирует |
| База фиксированная + меньший фиксированный триммер | Хорошее соответствие широкой кривой нагрузки | Триммер циклирует, если его ступень всё ещё больше колебаний |
| База фиксированная + VSD триммер | Непрерывное соответствие, узкий диапазон давления | Стоимость и потери привода; VSD не должен быть единственным агрегатом при высокой нагрузке |
| Два фиксированных + VSD триммер | Лучший вариант для предприятий с выраженным «плечом» нагрузки | Требуется настоящий контроллер последовательности, а не три реле давления |
Преобразователь частоты для подстройки — не универсальное решение. Он оправдывает себя, когда нагрузка меняется непрерывно, а поддержание давления в заданном диапазоне критично для производства, и проигрывает, когда нагрузка в основном стабильна с редкими ступенчатыми изменениями: в этом случае его потери на преобразование и ограничение по минимальной скорости — обычно около трети от максимальной производительности — создают разрыв, который контроллеру приходится компенсировать, циклически включая другое оборудование. Экономический расчёт эффективности для этого диапазона приведён в расчёте экономии VSD при частичной нагрузке.
Алгоритмы последовательности, исключающие «охоту» системы
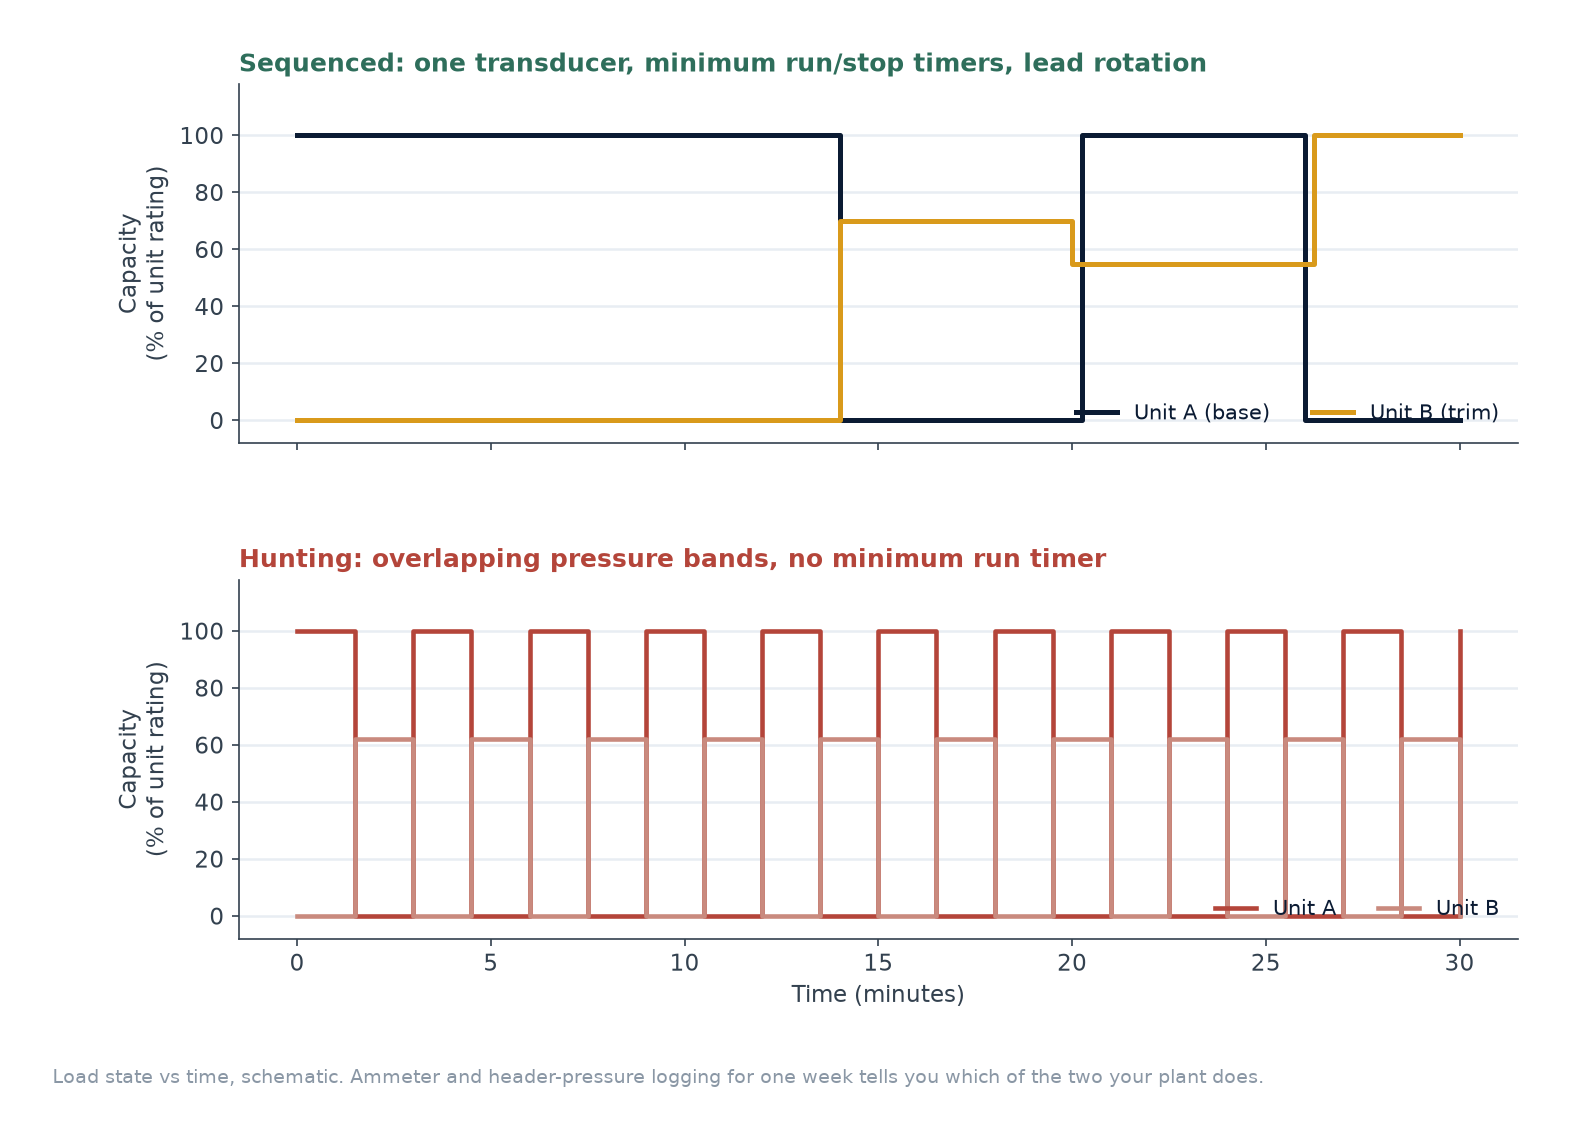
«Охота» — характерный сбой при параллельной работе: два компрессора попеременно нагружаются и разгружаются, ток скачет, давление колеблется вокруг уставки, и невозможно определить, какой агрегат ведущий. У неё обычно три причины, и все они связаны с системой управления, а не с самими машинами.
| Симптом | Типичная причина | Решение |
|---|---|---|
| Два агрегата меняются нагрузкой каждые несколько минут | Пересекающиеся диапазоны давления от двух локальных реле давления | Один контроллер, один датчик давления, последовательное управление выходами |
| Давление колеблется ±0.5 bar вокруг уставки | Зона нечувствительности уже, чем погрешность датчика плюс колебания потерь в трубопроводе | Зона нечувствительности ≥ 0.2 bar выше измеренного шума; перенести датчик на коллектор |
| Подстраивающий агрегат часто включается и выключается | Ступень производительности подстройки больше, чем колебания потребления | Меньшая производительность подстройки, больший объём ресивера, увеличение минимального времени работы |
| Один агрегат набирает все моточасы | Фиксированный ведущий агрегат, отсутствие ротации | Ротация ведущего агрегата по наработке, а не по календарю |
На практике важных правил немного. Измеряйте давление один раз — в общем коллекторе после осушителей и фильтров, где его фактически видит производственная нагрузка. Задайте каждому блоку минимальное время работы и минимальное время остановки в несколько минут, чтобы кратковременный сбой не вызвал запуск. Разнесите запуски на несколько секунд, чтобы два двигателя никогда не включались одновременно на слабой сети. Передавайте роль ведущего блока по наработке часов. И настройте подстраивающий блок на непрерывное отслеживание сигнала давления, а не на работу в пределах полосы — машина с переменной скоростью при широкой мёртвой зоне ведёт себя как фиксированная, но с дополнительными потерями.
Трубопроводы, ресиверы и детали, от которых зависит работоспособность системы
Системы управления не могут устранить гидравлическую проблему. Скорость потока в общем коллекторе не выше 6 м/с, обратный клапан на каждом нагнетании, отсечной клапан на каждый блок и ресивер, расположенный так, чтобы загружающаяся машина мгновенно получала воздух — это механическая основа стабильной параллельной работы. Метод расчёта сечений и баланс давления приведены в руководстве по компоновке компрессорной и потерям давления.
Ёмкость — чаще всего упускаемый параметр. Как правило, объём ресивера в литрах, составляющий около 15–20 % от общего расхода установки в м³/мин, покрывает типичные переходные процессы при последовательной работе; если в системе есть один крупный периодический потребитель — продувка, пресс, импульсная очистка рукавного фильтра — требуется локальная ёмкость, поскольку центральный ресивер не сможет компенсировать скачок расхода, возникающий в 40 метрах, быстрее, чем воздух дойдёт по трубе. Если подстраивающий блок включается чаще нескольких раз в час, первый вопрос — не какой контроллер купить, а где недостаёт объёма.
Осушители и фильтры следует рассматривать совместно, поскольку каждый из них создает перепад давления, который должна учитывать система управления, а также потому, что при установке второго компрессора часто добавляют и второй осушитель, не проверяя требуемую точку росы для нового расхода. Логика выбора изложена в разделе подбор осушителя по точке росы под давлением. Если на предприятии используются действительно высокое давление или высокая нагрузка, выбор оборудования также влияет на решение о ступенчатости — см. когда двухступенчатое сжатие является правильным решением при 16 bar.
Сравнение стратегий управления
| Стратегия | Стабильность давления | Сложность наладки | Область применения |
|---|---|---|---|
| Локальные реле давления, каскад | Низкая — зоны перекрываются и дрейфуют | Отсутствует | Два агрегата, нетребовательный процесс, отсутствие КИП |
| Главный контроллер, фиксированные ступени | Хорошая, если мертвые зоны заданы по данным регистрации | Средняя — требуется датчик давления и корректные мертвые зоны | Три и более фиксированных агрегата |
| Контроллер с подстройкой от VSD | Наилучшая — плавная непрерывная подстройка | Средне-высокая — настройка отклика подстройки | Переменная нагрузка, узкий диапазон давления |
| Прогнозирование по расходу | Наилучшая при быстрых переходных процессах | Высокая — требуется расходомер и модель системы | Процессы с большими предсказуемыми скачками потребления |
Что бы ни было установлено — фиксируйте данные. Токи на агрегат, часы под нагрузкой и в холостом режиме, давление в магистрали и точка росы с разрешением в одну минуту за месяц — это разрешит любые споры о соотношении базовой и регулирующей мощности, ширине мёртвой зоны и о том, не слишком ли велик трим. Предприятия, которые ведут журнал перед установкой четвёртого компрессора, часто обнаруживают, что он им не нужен.
Чек-лист ввода в эксплуатацию параллельной установки
- Кривая продолжительности нагрузки на основе реальных зафиксированных данных, а не расчётного пика.
- Базовая мощность — от 60 % до 75 % от пиковой, шаг регулирования меньше ожидаемого максимального колебания.
- Независимый датчик давления в магистрали, откалиброванный, единый источник истинных данных.
- Установлены минимальные таймеры работы и остановки, проверено ступенчатое включение при слабом питании.
- Ротация ведущего агрегата по наработке часов, с проверкой ротации, а не предположениями.
- Обратные клапаны и отсечная арматура на каждый агрегат; скорость потока в магистрали измерена или рассчитана ниже 6 м/с.
- Объём ресивера проверен на соответствие самому большому единичному скачку потребления на предприятии.
- Точка росы проверена при новом общем расходе, а не унаследована от старого номинала осушителя.
Часто задаваемые вопросы
Сколько компрессоров должно работать параллельно на предприятии?
Минимальное количество, которое позволяет кривая нагрузки, плюс один резервный. Три работающих агрегата и один резервный покрывают потребности большинства промышленных предприятий; при количестве свыше четырех главной инженерной проблемой становится логика последовательного управления, а выигрыш оказывается меньше потерь от усложнения системы контроля.
Является ли установка двух одинаковых компрессоров плохим решением?
Не обязательно — это правильный выбор, когда простота и наличие запасных частей важнее эффективности при частичной нагрузке, или когда каждый агрегат отдельно несет критическую нагрузку. Это плохой выбор, если предприятие большую часть года работает ниже половины пиковой нагрузки, потому что тогда каждая рабочая точка находится в самой неэффективной части кривой.
Почему мои агрегаты весь день попеременно включаются и выключаются?
Почти всегда это вызвано перекрывающимися диапазонами давления независимых реле давления, иногда в сочетании с зоной нечувствительности, уже, чем колебания давления в ресивере. Один контроллер с одним датчиком и правильно настроенными зонами нечувствительности устраняет это явление; ресивер большего объема его маскирует.
Можно ли смешивать бренды в одной схеме последовательного управления?
Физически — да, и это распространённая практика. Ограничения заключаются в том, что каждый агрегат должен принимать внешние команды на загрузку/разгрузку или регулировку скорости, время отклика должно быть известно, а главный контроллер должен иметь возможность считывать данные с каждого бренда. Смешивание частотно-регулируемого агрегата с фиксированными агрегатами другого производителя обычно требует стороннего контроллера последовательности, а не встроенной логики любого из производителей.
Всегда ли частотно-регулируемый подстраивающий агрегат экономит энергию?
Он экономит, когда нагрузка непрерывно меняется в пределах его диапазона регулирования, а альтернативой является цикличная работа фиксированного агрегата. Экономия будет меньше или отсутствовать, если нагрузка стабильна, колебания меньше минимальной скорости агрегата или если заменяемая машина уже была хорошо согласована с базовой нагрузкой. Экономию необходимо рассчитывать по фактическому графику нагрузки.
Ответы применимы к маслозаполненным винтовым установкам со стандартной фильтрацией; конкретные ограничения всегда указаны в руководстве по эксплуатации поставляемого агрегата и в стандарте процесса для данного применения.
Планирование установки второй или третьей машины на действующем предприятии
Отправьте зарегистрированный график расхода или кривую потребления кВт за репрезентативный месяц, текущие типоразмеры установок и потребности производства по диапазону давления, и можно будет определить соотношение базовой и регулируемой мощности на основе реальной нагрузки, а не расчётного пика.