
تشغيل عدة ضواغط بالتوازي: التحكم بالتتابع، تحديد حجم الضاغط المساعد وتجنب التحميل الزائد
التشغيل المتوازي هو مشكلة تخصيص الحمل، وليست مشكلة في المعدات. المصنع الذي يعمل بشكل جيد يمتلك ثلاثة عناصر: ضاغط أساسي بحجم يتناسب مع الحد الأدنى لمنحنى الحمل، وضاغط مساعد تكون أصغر خطوة في قدرته أصغر من أكبر تذبذب يمكن أن ينتجه العملية، وجهاز تحكم واحد يقرأ إشارة ضغط واحدة. إذا افتقدت أيًا من هذه العناصر الثلاثة، يدفع المصنع الثمن مرتين — مرة لتشغيل المعدات بدون حمل ومرة لنطاق الضغط الذي يجب تحمله حتى لا تتعارض الضواغط مع بعضها. التقسيم الأمثل للحجم الذي يناسب معظم المصانع الصناعية هو 60–75% من الذروة على الوحدات الأساسية الثابتة والباقي على وحدة مساعدة متغيرة السرعة أو أصغر حجمًا.
ابدأ من منحنى مدة الحمل، وليس من الذروة
تقريبًا كل مصنع تمت برمجته بشكل سيء تم تحديد مواصفاته بناءً على رقم واحد: الذروة. التدفق الذروي يحدد السعة المركبة، لكن شكل المنحنى هو الذي يحدد عدد الضواغط وحجمها. شهر من بيانات التدفق أو الكيلووات المسجلة، مرتبة من الأعلى إلى الأدنى، يخبرك بأي جزء من السنة يقضي في كل نطاق، وهذا هو المنحنى الذي يجب أن يتلاءم معه نظام التتابع.
| نطاق الحمل (% من الذروة) | حصة ساعات التشغيل (مصنع نموذجي) | الضواغط التي يجب أن تعمل |
|---|---|---|
| 90–100 % | 5–10 % | جميع الوحدات، الضاغط المساعد بأقصى طاقة |
| 70–90 % | 20–30 % | الوحدات الأساسية بالإضافة إلى الضاغط المساعد بحمل جزئي |
| 40–70 % | 35–45 % | الوحدات الأساسية فقط، الضاغط المساعد متوقف |
| أقل من 40 % | 20–30 % | أصغر وحدة وحدها — النطاق المكلف |
هنا تكمن الخسارة المالية. إذا كان الطلب في المصنع يظل أقل من 40% من الذروة لثلث العام، ولا يوجد جهاز أصغر من 50% من الذروة، فسيتم تشغيل وحدة كبيرة مقابل طلب صغير لآلاف الساعات. هذا هو دور جهاز التعديل (الترم)، وهو السبب أيضًا في كونه غالبًا الوحدة الوحيدة ذات السرعة المتغيرة في نظام يعتمد أساسًا على وحدات ثابتة السرعة.
الوحدة الأساسية ووحدة التعديل: المهام الموكلة لكل منهما
يجب أن تعمل الوحدة الأساسية تحت الحمل وتتوقف بأقل قدر ممكن. بينما يجب على وحدة التعديل امتصاص كل ما لا تستطيع الوحدات الأساسية التعامل معه: التقلبات، ساعات الحمل المتوسطة، والحد الأدنى في عطلات نهاية الأسبوع. تصميمهما كما لو كانا قابلين للتبادل هو الخطأ الأكثر شيوعًا في التصميم، لأن وحدتين متطابقتين تمنحان المصنع سعات تشغيل بنسب 0%، 50%، و100% فقط، دون أي مراحل وسيطة.
| التكوين | المزايا | العيوب |
|---|---|---|
| وحدتان ثابتتان متساويتان | بسيط، وجود طاقة احتياطية عند تعطل إحداهما | خطوات بنسبة 50%؛ كفاءة ضعيفة تحت الحمل الجزئي أقل من نصف الحمل |
| ثلاث وحدات ثابتة متساوية | خطوات أصغر، ولا يزال بسيطًا | يتحكم التسلسل المتتالي بحاجة إلى نطاقات ميتة واسعة؛ الوحدة الوسطى تعمل بشكل متقطع |
| وحدة أساسية ثابتة + وحدة تعديل ثابتة أصغر | ملاءمة جيدة لمنحنى حمل واسع | تعمل وحدة التعديل بشكل متقطع إذا كانت خطوتها لا تزال أكبر من التقلبات |
| وحدة أساسية ثابتة + وحدة تعديل VSD | ملاءمة مستمرة، نطاق ضغط ضيق | تكلفة وفقدان المحرك؛ لا يجب أن تكون VSD الوحيدة تحت الحمل العالي |
| وحدتان ثابتتان + وحدة تعديل VSD | الأفضل للمصانع ذات الحمل المتوسط الثقيل | يحتاج إلى مُرتب تسلسلي حقيقي، وليس ثلاثة مفاتيح ضغط |
وحدة التعديل متغيرة السرعة ليست حلاً شاملاً. تبرر وجودها عندما يختلف الحمل باستمرار ويكون نطاق الضغط مؤثراً في الإنتاجية، وتفقد جدواها عندما يكون الحمل ثابتاً في الغالب مع تغيرات متفرقة، حيث تؤدي خسائر التحويل وحد السرعة الأدنى — عادةً حوالي ثلث التدفق الأقصى — إلى فجوة يتعين على المتحكم تغطيتها بتشغيل وحدة أخرى بشكل دوري. تم توضيح حسابات الكفاءة لهذا النطاق في حساب توفير الطاقة للمحرك متغير السرعة عند الأحمال الجزئية.
قواعد التتابع التي تمنع تذبذب النظام
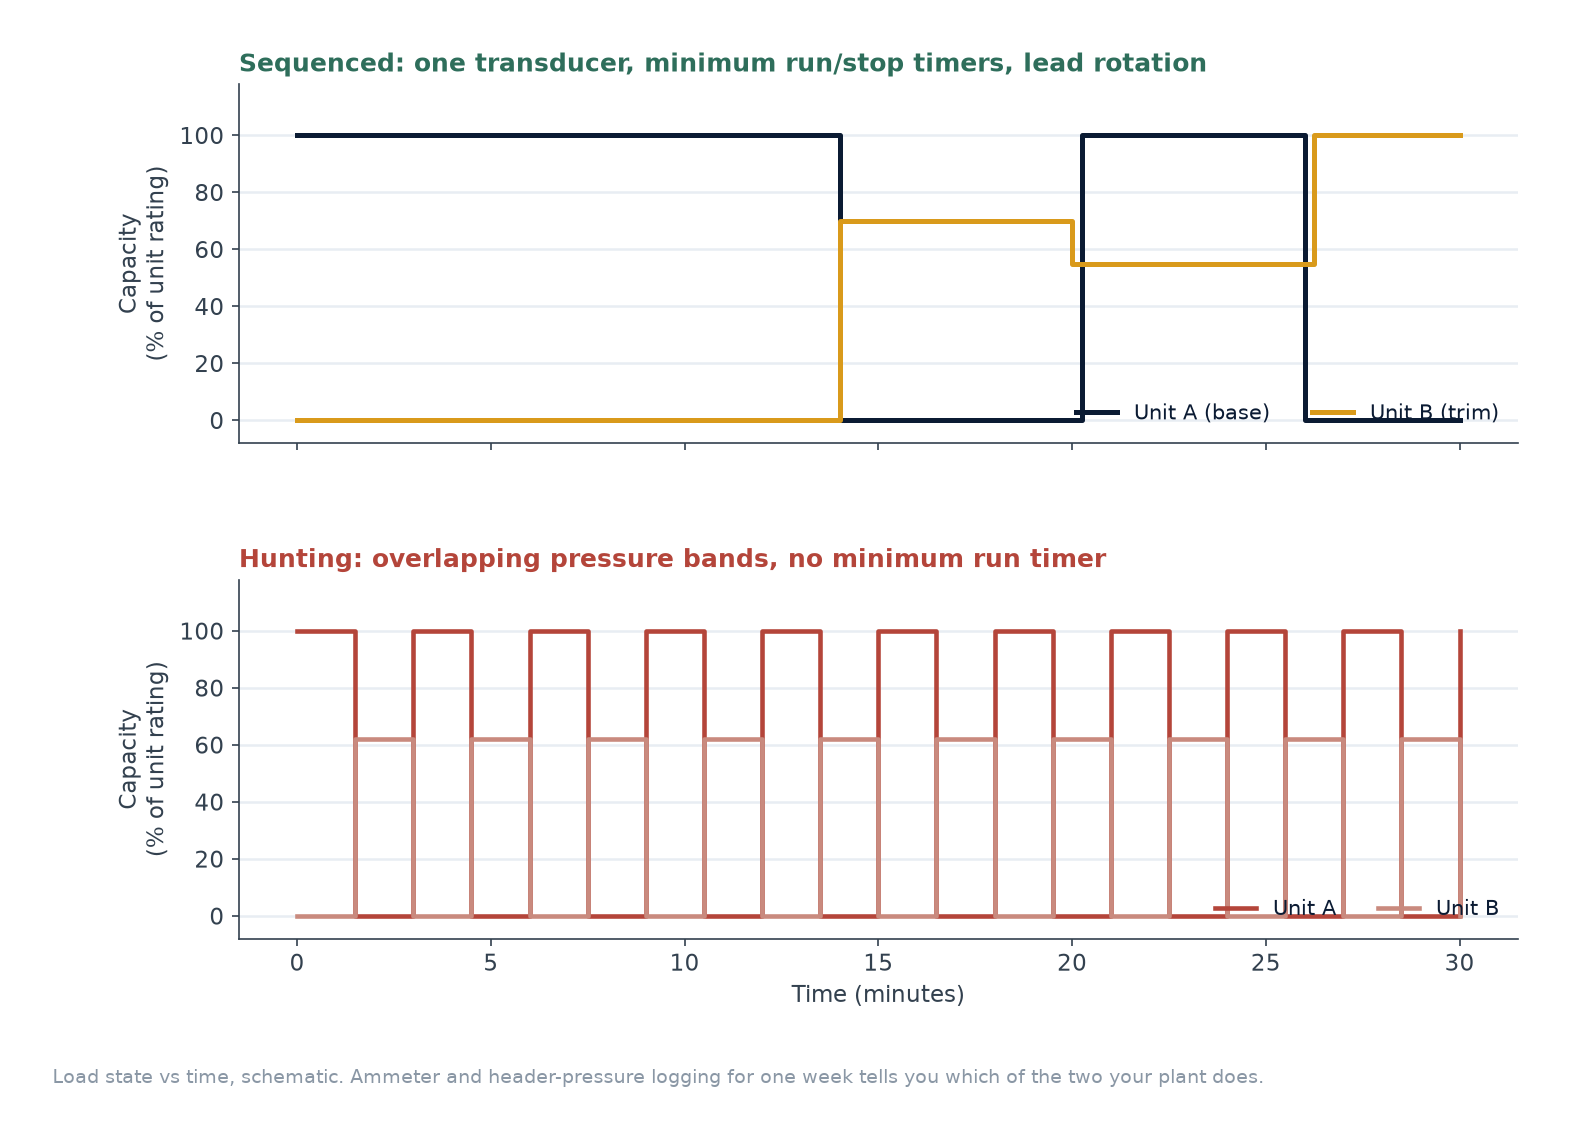
التذبذب هو العطل المميز للتشغيل المتوازي: حيث تتحمّل آلتان الحمل وتفرغانه بالتناوب، ويتأرجح التيار، ويتذبذب الضغط حول النقطة المحددة، دون أن يتمكن أحد من تحديد الوحدة المسيطرة. لهذا العطل ثلاثة أسباب شائعة، وجميعها أسباب تحكمية وليست ميكانيكية.
| العَرَض | السبب الشائع | الحل |
|---|---|---|
| تبادل وحدتين الحمل كل بضع دقائق | تداخل نطاقات الضغط من مفتاحي ضغط محليين | متحكم واحد، محول قياس واحد، مخرجات مُرتّبة بالتتابع |
| تذبذب الضغط ±0.5 بار حول النقطة المحددة | نطاق التوقف أضيق من خطأ المحول زائد تقلّبات فقدان الأنابيب | نطاق توقف ≥ 0.2 بار فوق الضوضاء المقاسة؛ نقل المستشعر إلى مجمع الهواء الرئيسي |
| تشغيل وإيقاف وحدة التعديل بشكل متكرر | قدرة خطوة التعديل أكبر من تذبذب العملية | وحدة تعديل أصغر، سعة تخزين أكبر في الخزان، مؤقت تشغيل أدنى أطول |
| تراكم ساعات التشغيل على وحدة واحدة | قيادة ثابتة، دون تناوب | تناوب القيادة بناءً على ساعات التشغيل، وليس التقويم |
القواعد المهمة عملياً قليلة. قس الضغط مرة واحدة في مجمع الهواء الرئيسي المشترك، بعد المجففات والمرشحات حيث يصل الحمل الإنتاجي الفعلي. اضبط لكل وحدة وقت تشغيل أدنى ووقت توقف أدنى لبضع دقائق حتى لا يتسبب أي تغير عابر في بدء التشغيل. وزع أوقات البدء بفارق بضع ثوانٍ حتى لا يتم توصيل محركين معاً على شبكة إمداد ضعيفة. قم بتناوب الوحدة الرئيسية بناءً على ساعات التشغيل. واضبط وحدة الضبط (التريم) لتتبع إشارة الضغط باستمرار بدلاً من مطاردة نطاق محدد — فالآلة متغيرة السرعة التي تُعطى نطاق ميت واسع تتصرف مثل الآلة ثابتة السرعة مع خسائر إضافية.
الأنابيب، خزانات الهواء، والتفاصيل التي تحدد نجاح العملية
أنظمة التحكم لا تستطيع حل مشكلة هيدروليكية. سرعة الهواء في المجمع الرئيسي المشترك عند 6 م/ث أو أقل، وصمام عدم رجوع عند كل مخرج، وصمام عزل لكل وحدة، وخزان هواء موضع بحيث يكون لدى الآلة قيد التحميل هواء لتسحبه فوراً: هذه هي الجانب الميكانيكي للتشغيل المتوازي المستقر. الطريقة البعدية وميزانية الضغط موجودة في دليل تخطيط غرفة الضاغط وهبوط الضغط.
التخزين هو المعلمة الأكثر إهمالاً. كقاعدة عامة، حجم خزان الهواء باللترات بحوالي 15–20% من إجمالي تدفق المصنع بالمتر المكعب/دقيقة يغطي التغيرات العابرة الطبيعية للتسلسل؛ المصانع التي بها مستهلك كبير متقطع واحد — مثل نفث هواء، مكبس، نبض فلتر القماش — تحتاج إلى تخزين محلي مخصص بدلاً من ذلك، لأنه لا يوجد خزان مركزي يستطيع امتصاص خطوة طلب تحدث على بعد 40 متراً أسرع مما تستطيع الأنابيب توصيله. إذا كانت وحدة الضبط (التريم) تدور أكثر من بضع مرات في الساعة، فالسؤال الأول ليس أي وحدة تحكم نشتري، بل أين يفتقر النظام إلى السعة.
تندرج المجففات والمرشحات ضمن نفس النقاش، لأن كل منها يضيف انخفاضًا في الضغط يجب أن يتعامل معه التسلسل، ولأن المصنع الذي يضيف ضاغطًا ثانيًا عادةً ما يضيف مجففًا ثانيًا في نفس الوقت دون التحقق من متطلبات نقطة الندى على التدفق الجديد. منطق الاختيار موجود في اختيار المجفف حسب نقطة الندى للضغط. حيث يعمل المصنع تحت ضغط عالٍ حقًا أو حمل عالٍ، يتفاعل اختيار الماكينة مع قرار التقسيم أيضًا — انظر متى يكون الضغط ثنائي المرحلة هو الحل المناسب عند 16 بار.
مقارنة استراتيجيات التحكم
| الاستراتيجية | استقرار الضغط | الجهد للتشغيل | أين تناسب |
|---|---|---|---|
| مفاتيح ضغط محلية، تسلسل متتالي | ضعيف — تتداخل النطاقات وتنحرف | لا شيء | وحدتان، عملية متساهلة، لا أدوات قياس |
| منظم رئيسي للتسلسل، خطوات ثابتة | جيد إذا تم ضبط النطاقات الميتة من البيانات المسجلة | متوسط — يحتاج إلى محول ونطاقات ميتة صحيحة | ثلاث وحدات ثابتة أو أكثر |
| منظم تسلسل مع ضبط VSD | الأفضل — الضبط يتابع باستمرار | متوسط-عالي — ضبط استجابة الضبط | حمل متغير، نطاق ضغط ضيق |
| التوقع القائم على التدفق | الأفضل تحت التغيرات السريعة | عالي — يحتاج إلى مقياس تدفق ونموذج للمصنع | عمليات ذات خطوات طلب كبيرة متوقعة |
مهما كان الجهاز المركب، سجل بياناته. الأمبير لكل وحدة، ساعات التشغيل تحت الحمل وبدونه، ضغط الرأس ونقطة الندى، بدقة دقيقة واحدة لمدة شهر، ستسوّي كل خلاف حول تقسيم السعة الأساسية والتكميلية، النطاق الميت وما إذا كانت السعة التكميلية كبيرة جداً. غالباً ما تكتشف المصانع التي تسجل البيانات قبل إضافة ضاغط رابع أنها لم تكن بحاجة إليه.
قائمة التحقق عند تشغيل تركيب متوازي
- منحنى مدة الحمل من بيانات مسجلة فعلية، وليس من ذروة تصميمية.
- السعة الأساسية بين 60% و75% من الذروة، وخطوة السعة التكميلية أصغر من أكبر تذبذب متوقع.
- محول ضغط مستقل في رأس الشبكة، معاير، كمصدر وحيد للحقيقة.
- ضبط مؤقتات الحد الأدنى للتشغيل والتوقف، والتحقق من بدء التشغيل المتدرج على مصدر طاقة ضعيف.
- تناوب الوحدة القائدة بناءً على ساعات التشغيل، مع اختبار التناوب بدلاً من افتراضه.
- صمامات عدم الرجوع وعزل لكل وحدة؛ قياس أو حساب سرعة الرأس لتكون أقل من 6 م/ث.
- فحص حجم المستقبل مقابل أكبر خطوة طلب فردية في المصنع.
- التحقق من نقطة الندى عند التدفق الكلي الجديد، وليس اعتماداً على تصنيف المجفف القديم.
الأسئلة المتكررة
كم عدد الضواغط التي يجب أن يعمل بها المصنع بالتوازي؟
بقدر ما يسمح به منحنى الحمل، مع وجود وحدة احتياطية واحدة. ثلاث وحدات عاملة بالإضافة إلى وحدة احتياطية تغطي معظم المصانع الصناعية؛ أما تجاوز الأربع وحدات، فإن منطق التسلسل يصبح المشكلة الهندسية الرئيسية والمكاسب تصبح أقل من الخسائر الناتجة عن تعقيد التحكم.
هل تصميم ضاغطين متطابقين هو تصميم سيء؟
ليس بالضرورة — فهو الخيار المناسب عندما تكون البساطة وتوفر قطع الغيار أكثر أهمية من كفاءة الحمل الجزئي، أو عندما تحمل كل وحدة بمفردها الحمل الحرج. إنه خيار سيء عندما يقضي المصنع معظم العام تحت نصف الحمل الأقصى، لأن كل نقطة تشغيل عندئذٍ تقع في أسوأ جزء من المنحنى.
لماذا تقوم وحداتي بالتحميل والتفريغ بالتناوب طوال اليوم؟
غالبًا ما يكون السبب هو تداخل نطاقات الضغط من مفاتيح الضغط المستقلة، وأحيانًا مصحوبًا بنطاق ميت أضيق من التقلبات في ضغط المجمع. جهاز تحكم واحد مع محول قياس واحد ونطاقات ميتة مضبوطة بشكل صحيح يزيل هذا السلوك؛ بينما خزان استقبال أكبر يخفيه.
هل يمكنني خلط علامات تجارية مختلفة في نظام تسلسل واحد؟
من الناحية التقنية نعم، وهو أمر شائع. القيود هي أن كل وحدة يجب أن تقبل أمر تحميل/تفريغ عن بُعد أو أمر سرعة، وأن تكون أوقات الاستجابة معروفة، وأن يكون وحدة التحكم الرئيسية قادرة على قراءة كل وحدة. خلط وحدة متغيرة السرعة مع وحدات ثابتة من صانع آخر عادة ما يتطلب جهاز تسلسل من طرف ثالث بدلاً من المنطق المدمج لأي من الصانعين.
هل توفر وحدة التعديل متغيرة السرعة الطاقة دائمًا؟
توفر الطاقة عندما يختلف الحمل باستمرار ضمن نطاق تحكمها ويكون البديل هو تشغيل وحدة ثابتة بشكل متكرر. توفر طاقة أقل، أو لا توفر شيئًا، عندما يكون الحمل ثابتًا، أو عندما يكون التذبذب أصغر من سرعتها الدنيا، أو عندما تكون الآلة التي حلت محلها مطابقة جيدًا للحمل الأساسي. يجب حساب التوفير بناءً على منحنى الحمل الفعلي.
تنطبق الإجابات على منشآت براغي دوارة مغمورة بالزيت مع فلتر قياسي؛ القيود الخاصة بالموقع تأتي دائمًا من دليل الوحدة الموردة ومن المعيار التقني للتطبيق.
تخطيط إضافة آلة ثانية أو ثالثة في منشأة قائمة
أرسل منحنى التدفق المسجل أو منحنى الكيلوواط لشهر نموذجي، وأحجام الوحدات الحالية واحتياجات الإنتاج ضمن نطاق الضغط، وسيتم تحديد تقسيم الوحدة الأساسية والمكملة بناءً على الحمل الفعلي بدلاً من ذروة التصميم.